Контроль качества анаэробных фиксаторов строят прежде всего на проверке подготовки резьбы, нанесения состава и соблюдения порядка сборки. После отверждения проверка момента затяжки или ослабления может разрушить сформированное соединение, поэтому ее нельзя применять, если она повреждает фиксирующий слой.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно определить, что проверять в производственном процессе и как выявлять дефекты фиксации резьбы. Ниже разобраны подготовка поверхностей, контроль покрытия, особенности разных металлов и ограничения методов проверки.
Контроль качества анаэробных фиксаторов начинается с подготовки резьбы
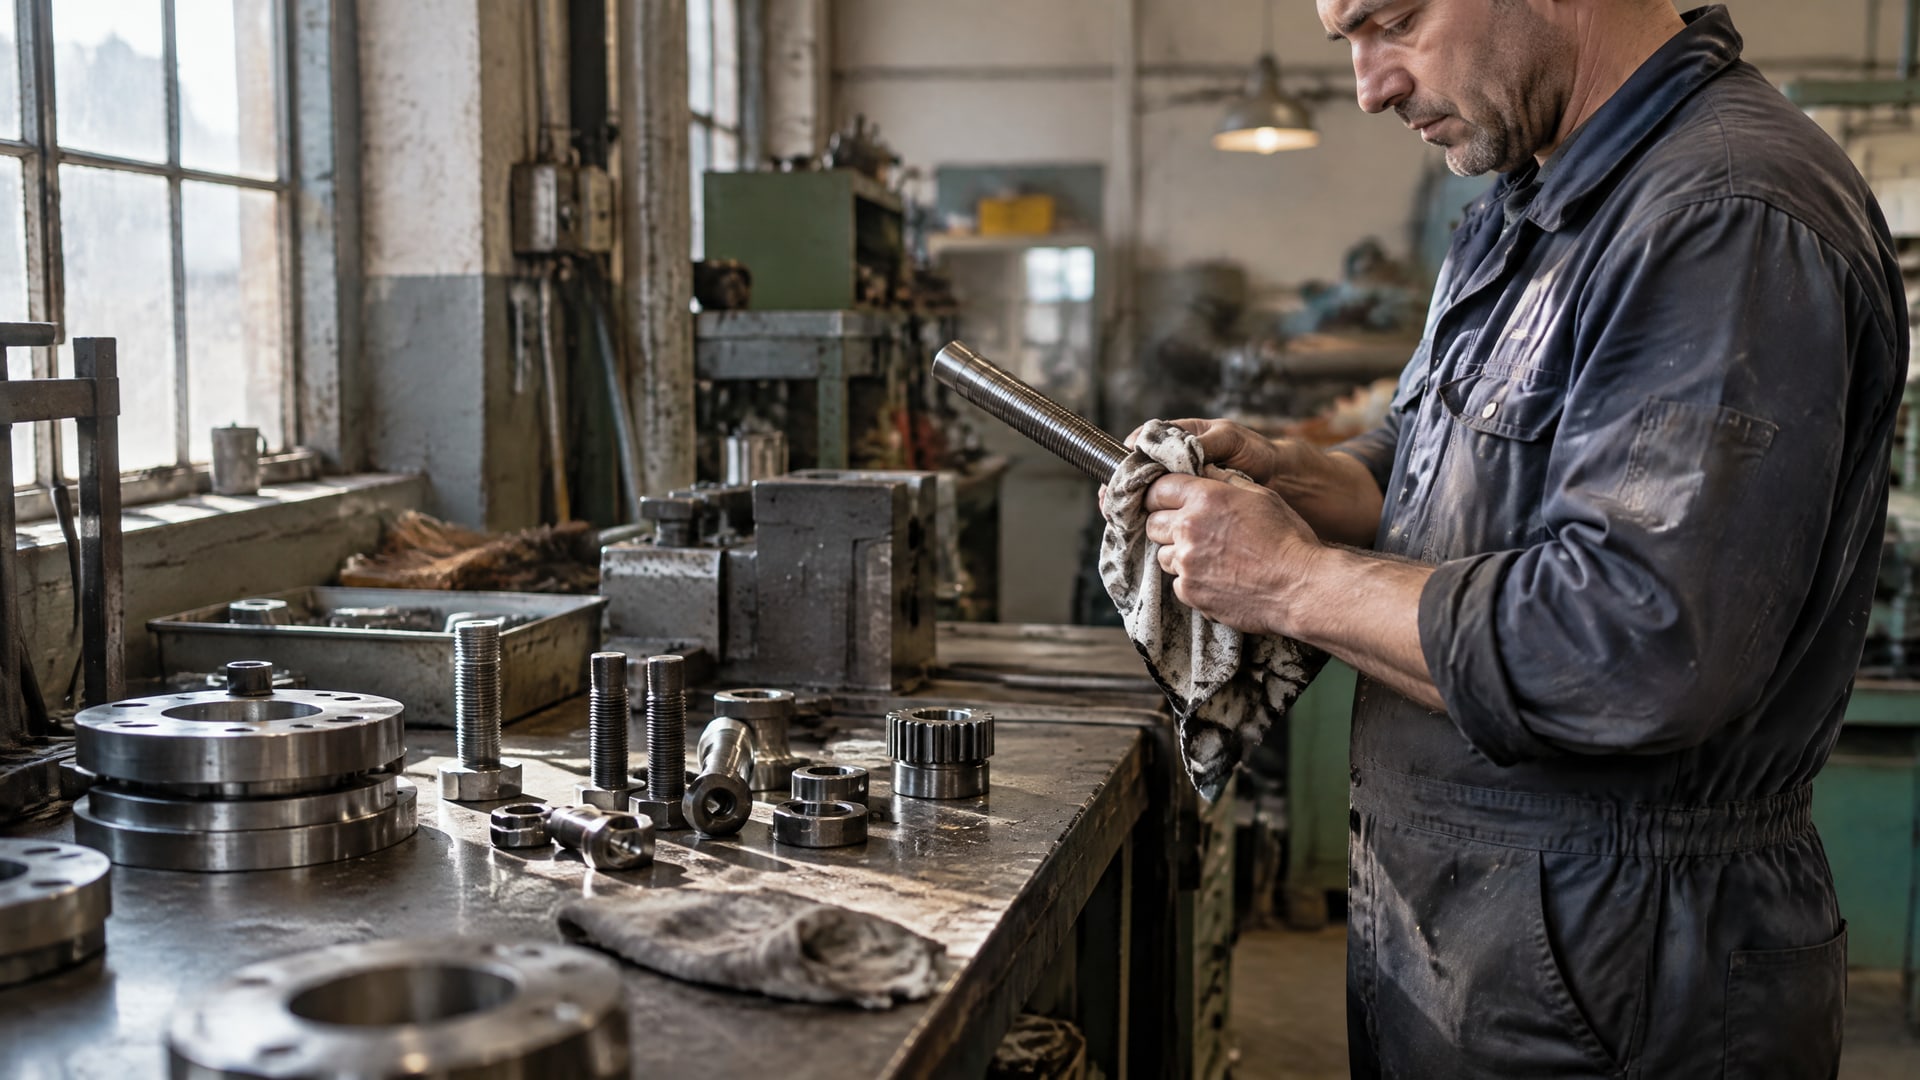
Проверку нанесения фиксатора резьбы начинают не с оценки собранного соединения, а с подготовки деталей.
Анаэробный состав отверждается при отсутствии воздуха и контакте с металлом. Если на резьбе остались масло, смазка, СОЖ, пыль, стружка, коррозия или следы старого фиксатора, стабильность результата может снизиться.
Перед запуском серии регламентируют очистку и сушку деталей. Контролируют не только видимую поверхность, но и резьбовую зону, где состав должен распределиться при сборке. Загрязнения удаляют до нанесения, а не рассчитывают, что фиксатор компенсирует недостаточную подготовку.
Что проверять перед нанесением
Поверхность очищена от масла, смазки, СОЖ, пыли, стружки и коррозии.
На резьбе нет старых остатков фиксирующего состава.
Детали высушены после очистки.
Аппликатор или дозатор не касается загрязненного крепежа, чтобы не переносить загрязнения во флакон или систему подачи.
Отдельно учитывают материал деталей. Для активных металлических поверхностей обычно достаточно стандартного применения состава. Нержавеющая сталь, алюминий, титан, цинк и магний относятся к неактивным металлам, для которых производители могут рекомендовать праймер или активатор. Поэтому тип металла фиксируют в технологической документации и сверяют со спецификацией конкретного продукта.
Универсального режима для всех составов и узлов нет. Перед серийным применением изучают TDS и SDS выбранного продукта и проверяют его работу на реальном соединении. В регламенте указывают, какие поверхности очищать, куда наносить фиксатор, когда собирать детали и какой момент затяжки применять. Такая карта процесса дает основу для воспроизводимого контроля.
Проверка нанесения фиксатора резьбы: покрытие рабочей зоны
Внешне заметное количество состава на крепеже само по себе не подтверждает правильность нанесения.
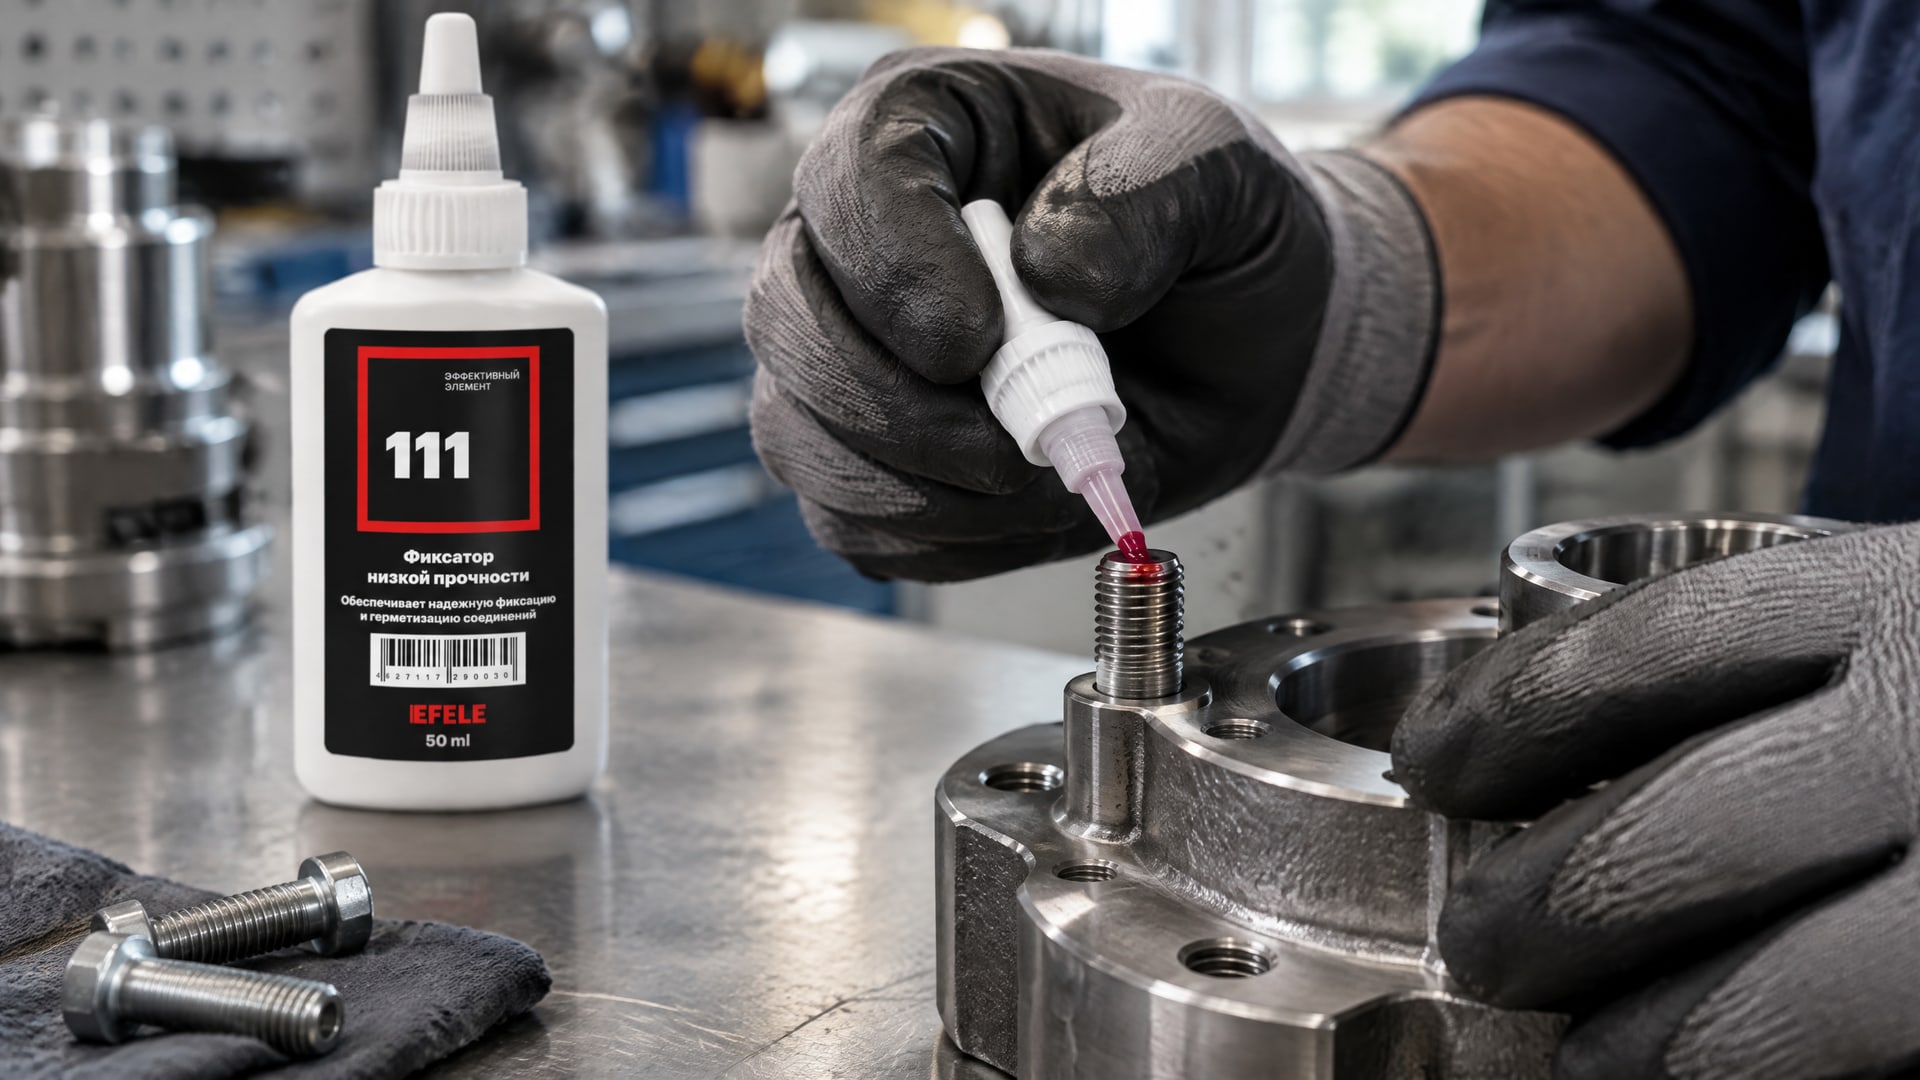
Важно, чтобы материал попал в рабочую зону резьбы и распределился там при сборке. Неполное покрытие оставляет участки без состава, а избыток не заменяет корректного нанесения и может осложнить производственный процесс.
Для сквозного отверстия технологическая инструкция предусматривает нанесение состава на несколько витков резьбы в рабочей зоне. В глухом отверстии его наносят дополнительно внутрь отверстия. Такая схема помогает покрыть резьбовую зону и снизить вероятность пустых участков после сборки. Конкретную область нанесения закрепляют в регламенте для соответствующего узла.
При серийном нанесении важно повторять один и тот же порядок действий. Контролируют положение дозатора, участок резьбы, на который подают состав, и отсутствие пропусков. Учитывают и предотвращение загрязнения: если крепеж касается аппликатора грязной поверхностью, загрязнение может перейти на него и попасть в дозирующую систему.
Проблема недостаточного или неравномерного покрытия возникает и при применении EFELE 111: для такого соединения важно задать рабочую зону нанесения и проверить отсутствие пропусков и излишков. Контроль до сборки позволяет обнаружить отклонение, не подвергая уже сформированное соединение разрушающей проверке.
В глухих отверстиях проверяют нанесение и на крепеж, и внутрь отверстия, если такой порядок соответствует инструкции продукта. Если состав виден только на наружных витках болта, этого недостаточно, чтобы подтвердить покрытие внутренней резьбовой зоны. Поэтому выбор точки контроля должен соответствовать конструкции соединения и технологической схеме.
Как проверить анаэробный герметик на разных металлах
Условия отверждения зависят не только от нанесения, но и от материала деталей.
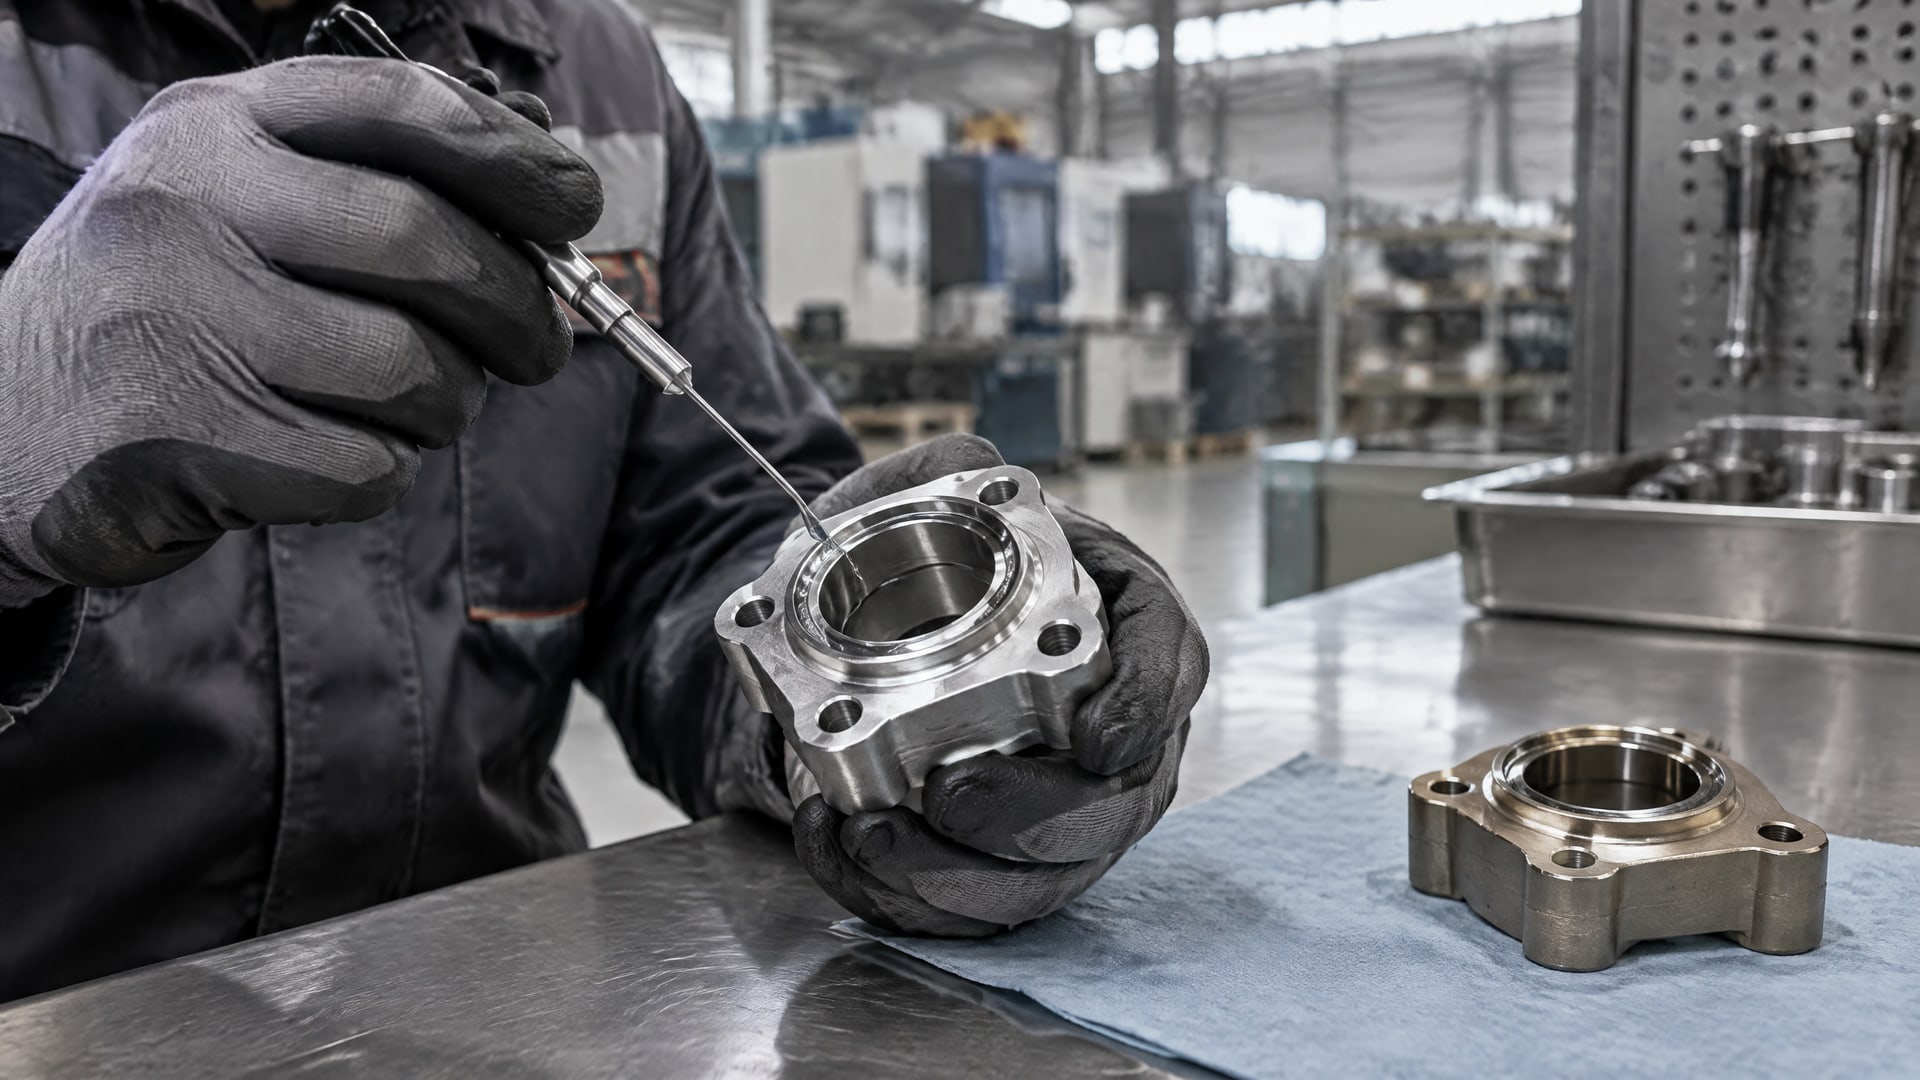
Анаэробные фиксаторы отверждаются в отсутствие воздуха при контакте с металлом, однако разные металлические поверхности могут вести себя по-разному. Для активных металлов обычно достаточно стандартного применения, а для неактивных производители могут рекомендовать праймер или активатор.
К неактивным металлам в материалах по применению отнесены нержавеющая сталь, алюминий, титан, цинк и магний. Если в узле используют такие материалы, их нельзя считать равноценными активной металлической поверхности без проверки указаний производителя. При отсутствии нужной подготовки отверждение может быть недостаточным.
Контроль совместимости и отверждения
Для каждого узла в технологической документации указывают материал резьбовых деталей и предусмотренный способ подготовки. Если спецификация продукта требует активатор или праймер для применяемого металла, его включают в процесс и проверяют соблюдение инструкции. Оценивать только вид состава на резьбе недостаточно: видимое покрытие не подтверждает, что условия отверждения соблюдены.
На производстве также контролируют последовательность операций. Поверхность очищают и высушивают, наносят состав по установленной схеме, затем выполняют сборку в соответствии с инструкцией продукта. Для стабильной работы процесса сверяются с TDS и SDS конкретного состава, а новый режим проверяют на реальном узле.
Если готовое соединение не раскручивается сразу, это еще не доказывает правильность нанесения и отверждения. На результат влияют чистота поверхностей, распределение состава, тип металла, сборка и соблюдение требований к процессу. Поэтому проверку строят на контролируемых этапах производства, а не на единственном наблюдении за собранной деталью.
Методы контроля фиксаторов резьбы на производстве
Методы контроля выбирают по характеристикам состава и операции, которую требуется проверить.
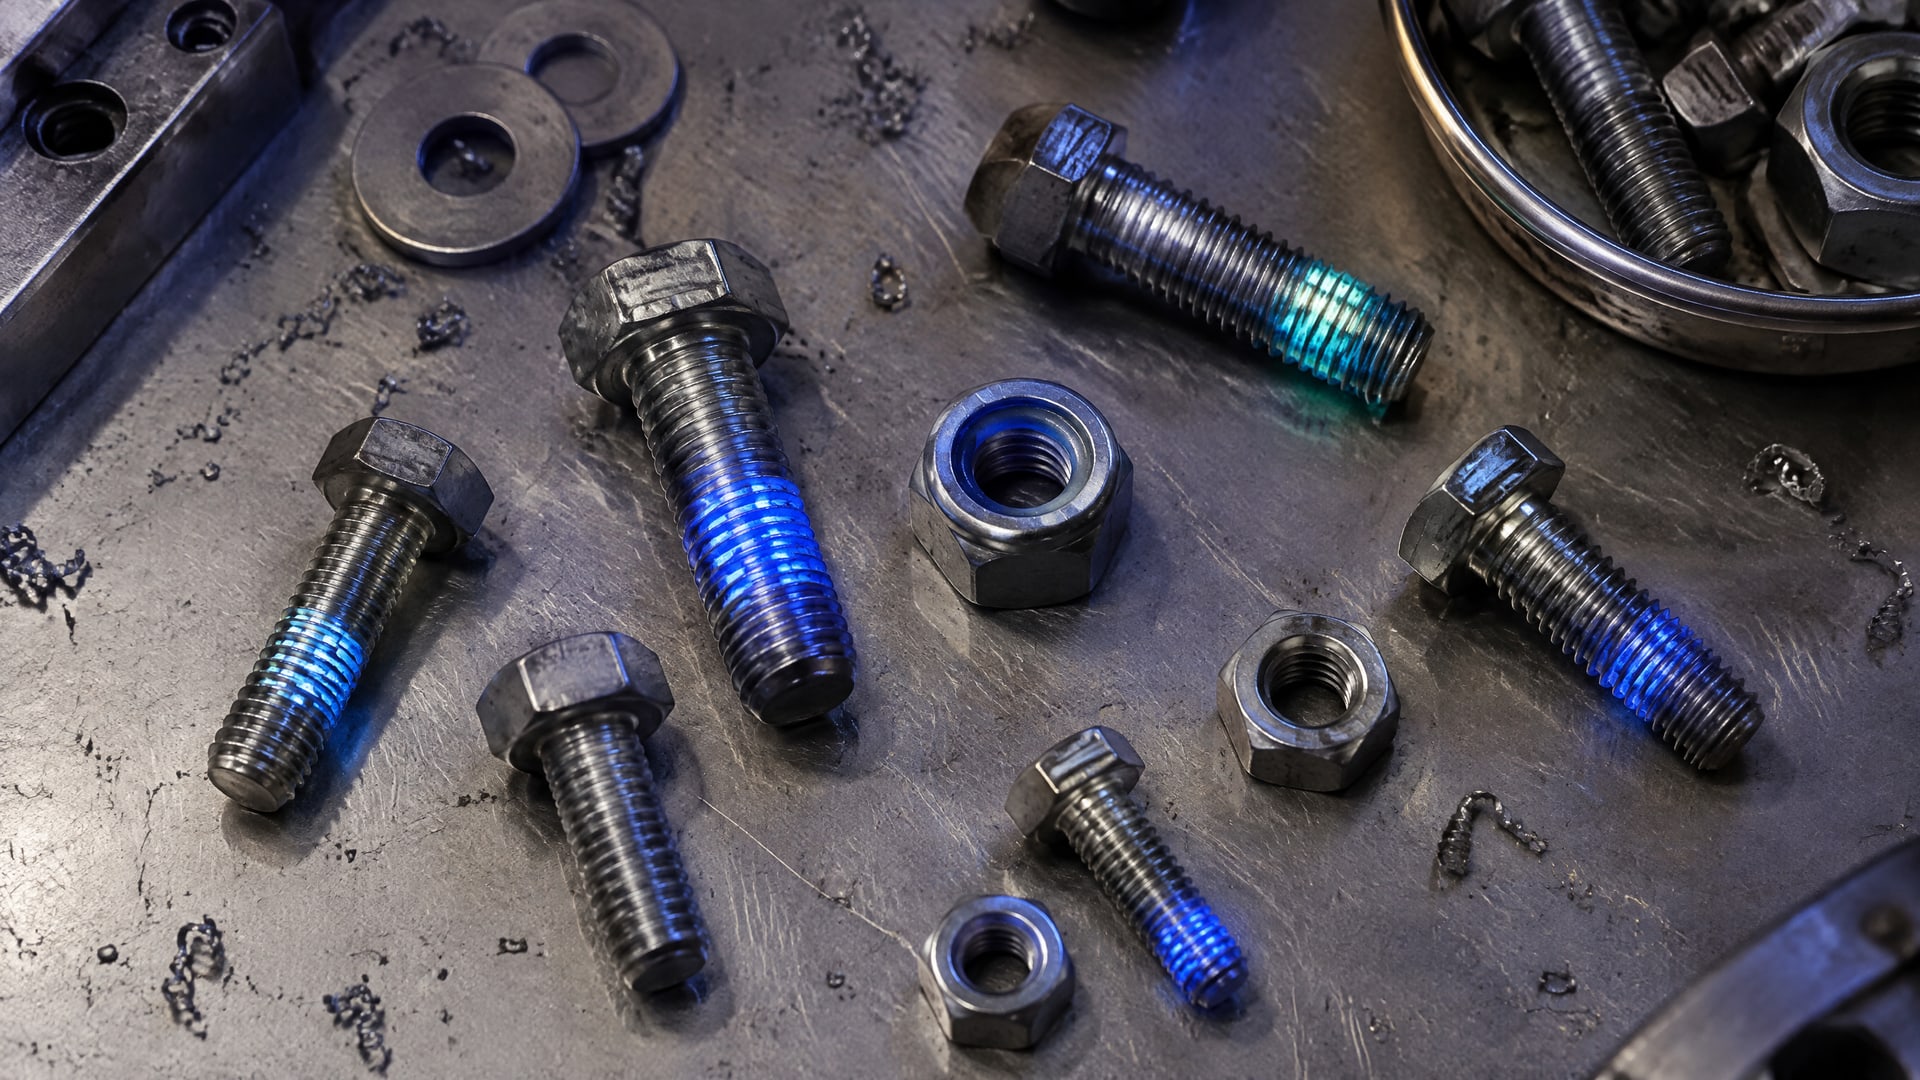
До сборки можно оценить чистоту резьбы и наличие материала в заданной зоне. Некоторые составы флуоресцируют под УФ-светом, что позволяет визуально контролировать нанесение. Однако такая возможность есть не у всех фиксаторов: ее наличие должно быть прямо указано производителем.
УФ-контроль помогает увидеть присутствие и распределение флуоресцирующего состава на резьбе до сборки. Он не заменяет проверку подготовки поверхности, правильности выбора материала и соблюдения порядка отверждения. Если состав не имеет заявленной флуоресценции, применять этот способ как подтверждение нанесения нельзя.
Для производственной линии регламентируют, на каком этапе и каким способом проверяют детали. В регламенте фиксируют признаки приемки: чистоту поверхности, участок нанесения, порядок действий для сквозных и глухих отверстий, а также использование праймера или активатора, когда это требуется. Такой подход помогает обнаруживать отклонения до сборки и не повреждать готовое соединение.
Справочные материалы связывают ISO 10964 с анаэробными резьбовыми фиксаторами. При этом стандарт на резьбовую геометрию сам по себе не подтверждает качество нанесения состава. Если предприятие использует стандарт или внутреннюю процедуру испытаний, область ее применения сверяют с актуальной технической документацией и требованиями к конкретному узлу.
Дефекты фиксации резьбы и ошибки контроля
Дефекты фиксации могут быть связаны с загрязненной поверхностью, пропусками при нанесении, неверной подготовкой неактивного металла или отклонением от инструкции по сборке.
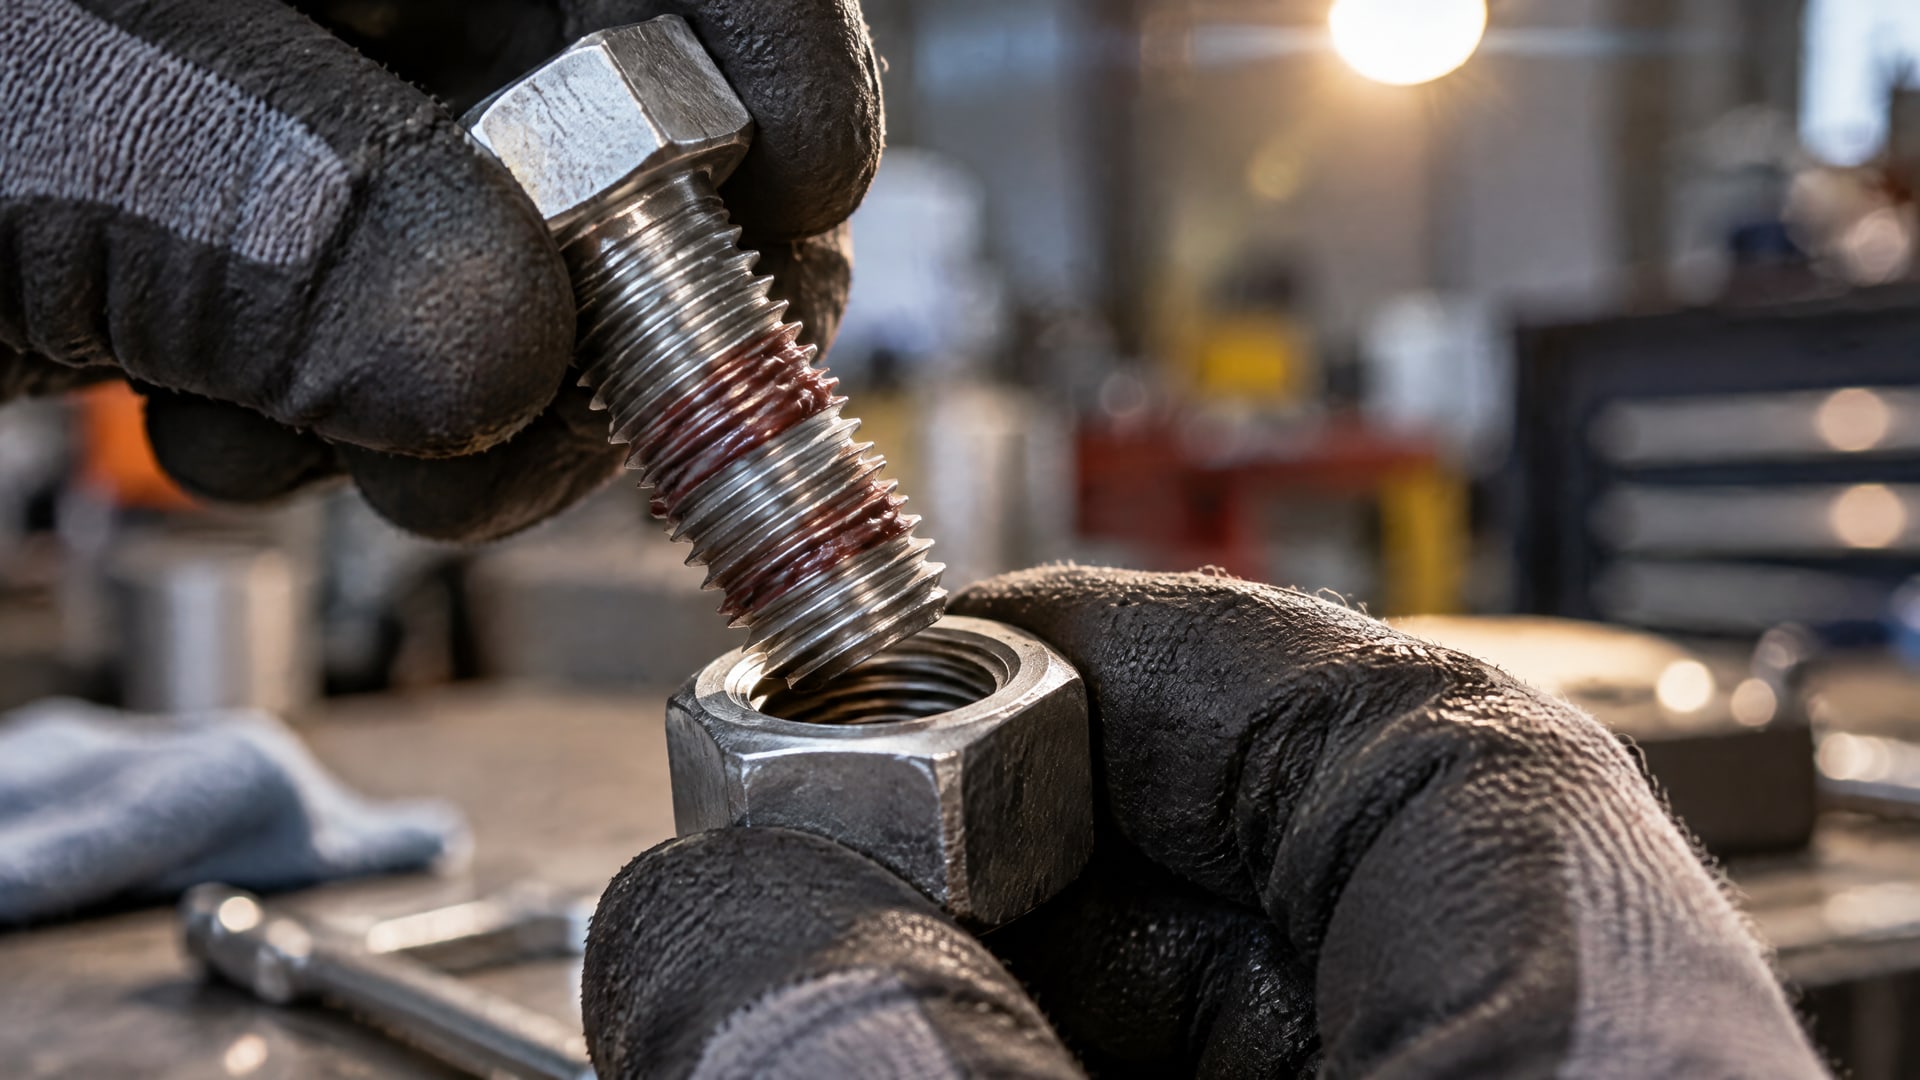
Один признак не всегда указывает на конкретную причину. Например, видимый состав на наружной части крепежа не подтверждает, что покрыта вся рабочая зона резьбы.
Типичные ошибки производственного контроля
Наносят состав на резьбу с остатками масла, СОЖ, коррозии или старого фиксатора.
Считают наличие состава на крепеже достаточным подтверждением правильного нанесения.
Не наносят материал внутрь глухого отверстия, хотя это предусмотрено технологией.
Применяют одинаковый режим на разных металлах без проверки требований к активатору или праймеру.
Используют УФ-проверку, не убедившись, что состав флуоресцирует.
Проверяют момент затяжки после отверждения, хотя такая операция может повредить сформированное соединение.
Особенно важно не подменять оценку процесса проверкой готового изделия, которая меняет его состояние. Если после отверждения приложенный момент разрушает фиксирующий слой, полученный результат уже не отражает исходное качество соединения. Поэтому контролируют условия подготовки, нанесения и сборки, а подход к проверке готового узла определяют отдельно с учетом риска повреждения.
Для расследования дефекта полезно сверить фактическую последовательность операций с регламентом и документацией продукта. Проверяют чистоту, тип металла, наличие активатора или праймера, если он требуется, распределение состава и правильность сборки. После этого корректируют конкретный этап процесса, а не меняют состав без установления причины.
Часто задаваемые вопросы
Как проверить нанесение фиксатора резьбы до сборки?
Проверьте чистоту и сухость резьбы, затем оцените, попал ли состав в заданную рабочую зону. Для сквозных отверстий его наносят на несколько витков, для глухих отверстий дополнительно внутрь отверстия. Если состав флуоресцирует под УФ-светом, этот признак можно использовать для визуального контроля нанесения.
Можно ли проверить качество фиксатора по моменту ослабления после отверждения?
Не следует проверять момент после отверждения, если такая операция может повредить уже сформированное соединение. В этом случае испытание меняет объект проверки и может исказить результат. Контроль лучше выстраивать по этапам подготовки поверхности, нанесения состава и сборки, руководствуясь документацией конкретного продукта.
Как проверить анаэробный герметик на алюминиевой резьбе?
Сначала уточните в документации продукта, требуется ли для алюминия активатор или праймер: этот металл относят к неактивным поверхностям. Затем проверьте очистку и сушку резьбы, нанесение состава и соблюдение порядка сборки. Видимое присутствие материала само по себе не подтверждает правильное отверждение.
Все ли фиксаторы резьбы можно контролировать под УФ-светом?
Нет. Флуоресценция под УФ-светом заявлена только для отдельных составов. Перед внедрением такого контроля проверьте техническую документацию выбранного продукта. Если производитель не указывает флуоресценцию, отсутствие свечения нельзя считать признаком пропуска при нанесении, а сам метод не подходит для подтверждения покрытия.
Заключение
Контроль качества анаэробных фиксаторов на производстве строят вокруг подготовки поверхностей, покрытия рабочей зоны резьбы, учета материала деталей и соблюдения инструкции по сборке. УФ-свет используют только для составов с заявленной флуоресценцией, а момент затяжки после отверждения не проверяют, если это может повредить соединение.
Практический следующий шаг для инженера или закупщика - составить регламент для конкретного узла: указать способ очистки, зону нанесения, порядок применения активатора или праймера и допустимые методы проверки. Затем сверить его с TDS и SDS продукта и проверить на реальном соединении.